Giriş ve Doğru Kurulumun Önemi
Uygunsuz Bant Bakımının Gizli Maliyetleri
Endüstriyel makinelerde ve otomotiv tahrik sistemlerinde güç aktarımı tamamen kayış ve kasnakların durumuna, gerilimine ve hizalanmasına bağlıdır. Bakım teknisyenleri tahminlere veya uygunsuz kurulum yöntemlerine güvendiğinde, operasyonel sonuçlar hızla birikir. Hatalı kurulumdan kaynaklanan yaygın sorunlar şunlardır:
- Erken Rulman Arızası : Aşırı gerilimden kaynaklanan aşırı radyal yük, motor ve mil yataklarına zarar verir.
- Enerji Kaybı ve Kayması : Az gerilmiş kayışlar kasnaklar üzerinde kayar, sürtünme ısısı üretir, yan duvarlar aşınır ve mekanik verim düşer.
- Kenar Yıpranması ve Titreşim : Açısal veya paralel yanlış hizalama, bant kenarlarını yırtan ve ciddi titreşim yorgunluğuna neden olan yanal kuvvetler oluşturur.
Bu gizli arızalar, maliyetli, planlanmamış arıza sürelerine, sık bileşen değişimlerine ve gereksiz enerji tüketimine yol açar.
Gelişmiş Bant Kurulum Araçlarının Rolü
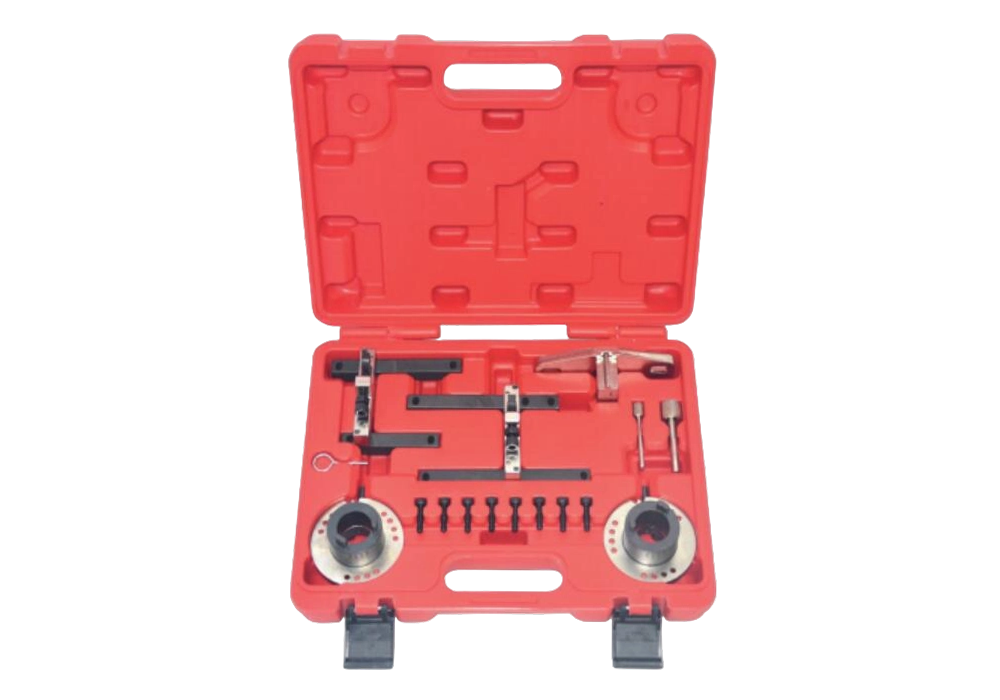
Bu verimsizlikleri ortadan kaldırmak için uzmanlaşmış Kemer Kurulum Aletleri çok önemlidir. Hassas aletler, her tahrik sisteminin ilk günden itibaren optimum gerilim aralığına ve hassas hizalamaya ulaşmasını sağlar. Operasyonlar, uygun kurulum ekipmanına yatırım yaparak mekanik yatırımlarını korur, bileşen yaşam döngülerini uzatır ve en yüksek performansı garanti eder.
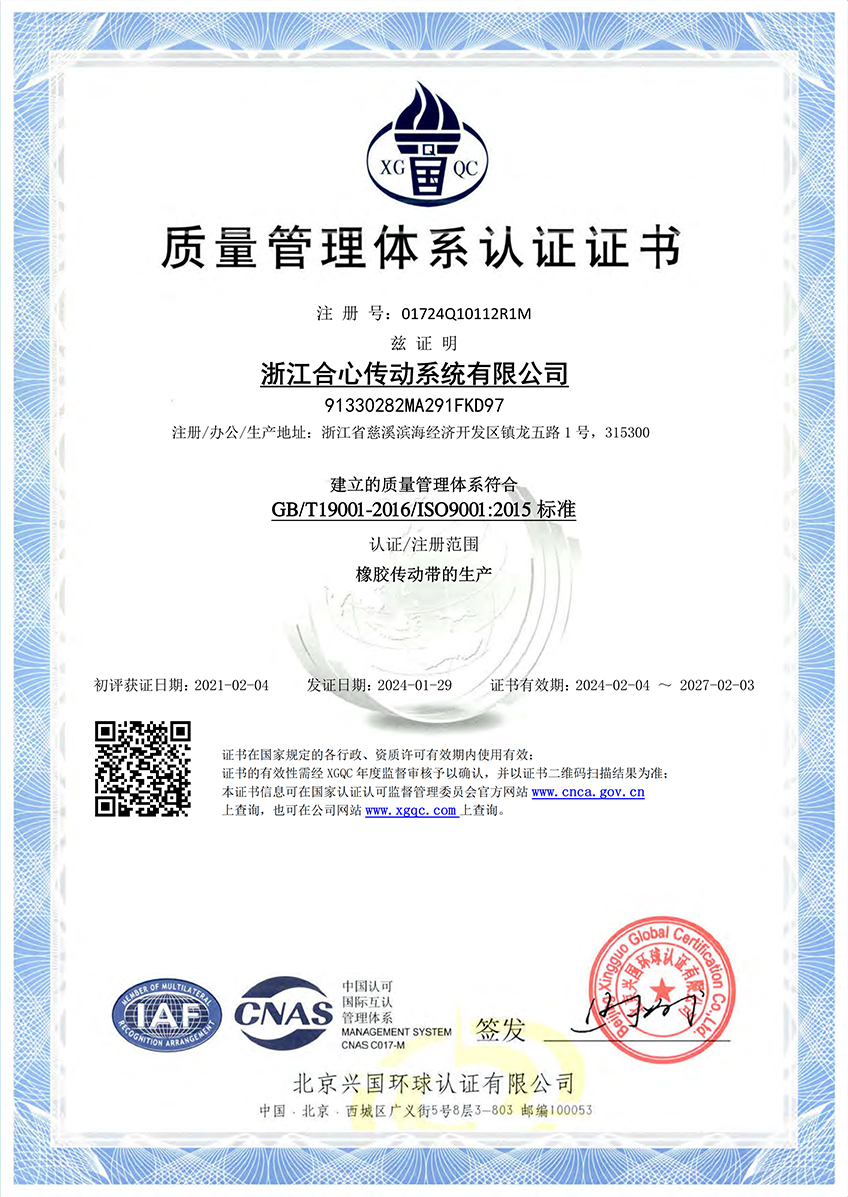
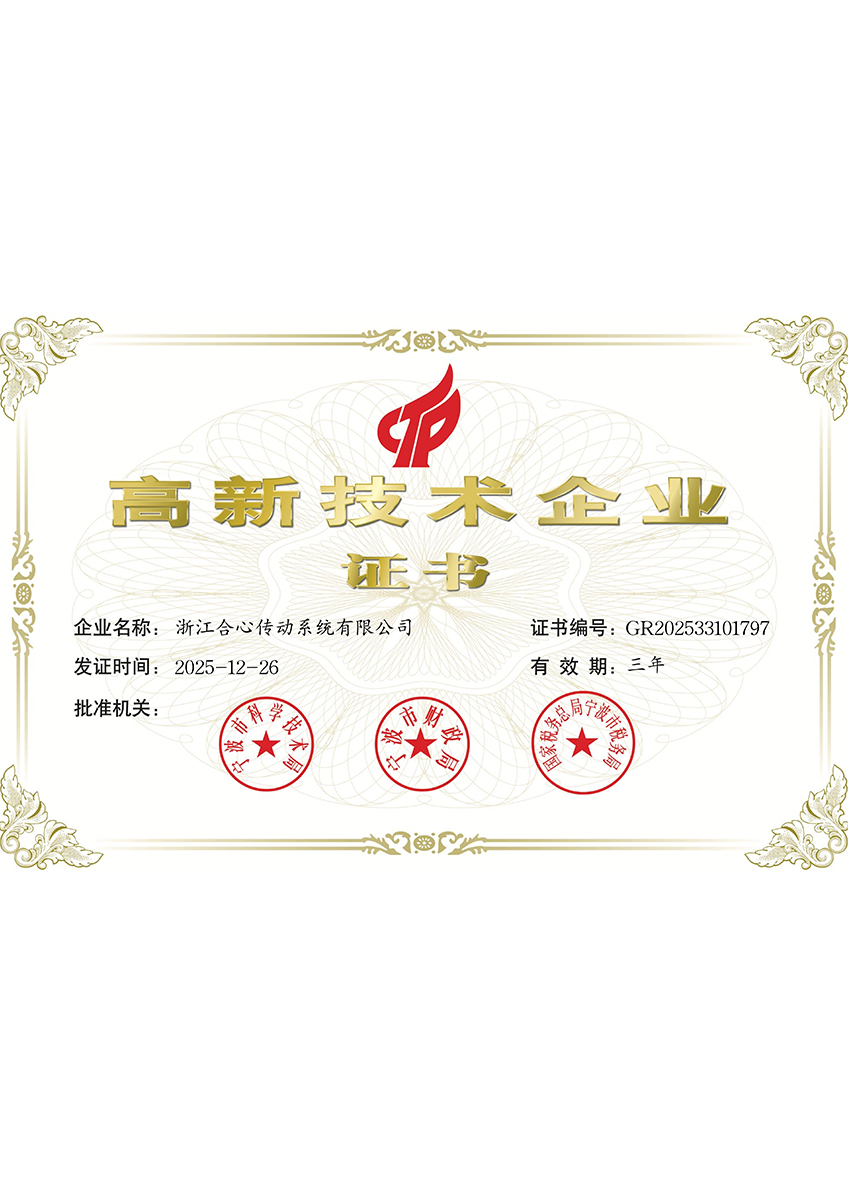
Şu tarihte: Ningbo Herz Technology Co, Ltd , yüksek performanslı şanzıman ürünlerinin sıkı kurulum standartları gerektirdiğinin bilincindeyiz. 1995 yılında Zhejiang Eyaleti, Cixi Şehrinde 40.000 metrekarelik bir üretim üssüyle kurulan Zhejiang Hexin Transmission System Co., Ltd.'nin bir yan kuruluşu olarak, endüstriyel V kayışları, kauçuk triger kayışları, poli-V kayışları ve tarımsal kenar kesme kayışları dahil olmak üzere yıllık 10 milyon adet çeşitli kauçuk transmisyon kayışları üretiyoruz. Bu birinci sınıf şanzıman ürünlerinin maksimum potansiyellerini kullanmasını sağlamak, profesyonel kurulum uygulamaları ve doğru cihaz doğrulamasıyla başlar.
Mekaniği Anlamak: Bant Montaj Aletleri Neden Önemlidir
Güç Aktarımının Fiziği
Güç aktarım sistemleri, torku tahrik eden bir kasnaktan tahrik edilen bir kasnağa aktarmak için sürtünmeye veya pozitif kavramaya dayanır. Bu transferin verimliliği üç temel mekanik değişken tarafından belirlenir:
- Statik ve Dinamik Gerilim : Kayış ile kasnak yüzeyi arasındaki kavrama kuvveti.
- Kasnak Hizalaması : Dönen miller arasındaki paralel ve açısal ilişki.
- Kasnak Yiv Bütünlüğü : Bant profilini barındıran temas yüzeylerinin durumu.
Yaygın Arıza Modları ve Performans Metrikleri
Hassas kurulum ekipmanı olmadan sürücüler öngörülebilir arıza modlarına maruz kalır. Aşağıdaki tablo bu yaygın sorunları, bunların temel nedenlerini ve doğru alet kullanımının bunları nasıl önlediğini özetlemektedir.
| Arıza Modu | Kök Neden | Operasyonel Etki | Kurulum Araçları ile Önleyici Çözüm |
| Rulman Aşırı Yükü | Manuel montaj sırasında aşırı statik gerilim | Artan sürtünme, aşırı ısınma, yıkıcı rulman tutukluğu | Üretici sınırları dahilinde kalmak için mekanik veya sonik gerilim ölçüm cihazlarının kullanılması |
| Kayma ve Parlama | Yetersiz gerginlik veya aşınmış kasnak olukları | Senkron hız kaybı, güç kaybı, lastik yanması | Frekans ölçüm cihazlarıyla gerilimin doğrulanması ve kasnak göstergeleri ile oluk aşınmasının incelenmesi |
| Yan Duvar Tahribatı | Açısal veya paralel kasnak yanlış hizalaması | Kenar kordonu kırılması, şiddetli gürültü, hızlı kauçuk dökülmesi | Ofseti bir derecenin kesirlerine kadar düzeltmek için lazer hizalama araçlarını kullanma |
| Diş Şu tarihte:lama / Kesme | Yanlış triger kayışı kurulumu veya zorla kaldırma | Zamanlama senkronizasyonunun kaybı, motorlarda piston-valf teması | Güvenli taşıma araçlarını ve hassas gerdirme protokollerini kullanma |
Hassas Kurulumun Yatırım Getirisi
Hassas kurulumun mali etkisinin ölçülmesi önemli tasarrufları ortaya koymaktadır. Kalibre edilmiş cihaz deneyimi kullanılarak kurulan sürücüler %50 daha uzun kayış ömrü ve bir Rulman bakım maliyetlerinde %30 azalma . Ağır hizmet uygulamaları çalıştıran endüstriyel tesisler için beklenmedik sürücü arızalarının ortadan kaldırılması, doğrudan maksimum verim ve daha düşük toplam sahip olma maliyeti anlamına gelir.
Bant Kurulum Aletlerinin Temel Kategorileri
Güç iletim sistemlerinde maksimum operasyonel verimlilik ve uzun ömürlülük elde etmek, çok çeşitli özel araçlar gerektirir. Modern yüksek toleranslı sürücüler için görsel tahminlere veya manuel tahminlere güvenmek yeterli değildir. Hassas kurulum, özel mekanik işlevine göre kategorize edilmiş özel ekipman gerektirir.
Gerginlik Ölçüm Cihazları
Doğru gerdirme, erken aşınmayı ve enerji kaybını önlemede en kritik faktördür. Gerginlik ölçüm cihazları, mühendislik spesifikasyonlarına uygun olduğundan emin olmak için kayış açıklığının kuvvetini veya frekansını ölçer.
- Mekanik Gergi Ölçerler : Bu geleneksel yaylı dokunsal dama saptırma kuvvetini ölçer. Teknisyenler bant açıklığına standartlaştırılmış bir sapma uygular ve ortaya çıkan kuvveti kalibre edilmiş bir ölçekte okur. Standart endüstriyel V kayışları için uygun maliyetli bir çözüm sunarlar.
- Sonic Gerilim Ölçerler : Akustik frekans analizinden yararlanan bu gelişmiş elektronik cihazlar, kopmuş bir kayış açıklığının titreşim frekansını yakalar. Kayışın kütlesini ve açıklık uzunluğunu girerek ölçüm cihazı, Newton veya pound-kuvvet cinsinden tam statik gerilimi hesaplayarak insan yorumlama hatalarını ortadan kaldırır.
- Optik ve Lazer Gerilim Ölçerler : Aralık titreşimini izlemek için ışık huzmeleri veya optik sensörler kullanan, karmaşık veya kapalı endüstriyel ortamlarda laboratuvar düzeyinde doğruluk sağlayan temassız hassas ölçüm cihazları.
Hizalama ve Doğrulama Cihazları
Mükemmel şekilde gerilmiş kayışlar bile kasnaklar hizadan çıkarsa zamanından önce arızalanır. Yanlış hizalama, bant yapısı boyunca yıkıcı yanal kuvvetlere neden olur.
- Lazer Hizalama Araçları : Çift lazerli verici ve reflektör birimleri kullanan bu sistemler, hem paralel hem de açısal sapmaları anında tespit etmek için hedeflere görünür çizgiler yansıtır. Teknisyenlerin makaraları bir derecenin kesirlerine göre hizalamasına olanak tanır.
- Kasnak Göstergeleri : Aşınmış kasnak kanallarını kontrol etmek için kullanılan özel profil tarakları. Zamanla aşındırıcı aşınma kasnak duvarlarını deforme eder; Bu göstergeler, bir kasnağın ne zaman şanzıman ürününü güvenli bir şekilde muhafaza edemeyeceğini ve değiştirilmesi gerektiğini belirler.
Fiziksel Kullanım ve Güvenlik Aletleri
Kayışı tornavida veya metal çubuklarla kaldırarak kasnak üzerine zorlamak, içteki gergi halatlarına zarar verir ve daha çalışma başlamadan ürünü mahveder.
- Kemer Çektirmeleri ve Kol Çubukları : İç kordonları kıran lokal stres noktaları uygulamadan kayışları kasnak flanşları üzerine düzgün bir şekilde monte etmek için tasarlanmıştır.
- Koruma ve Güvenlik Kilitleme Araçları : Kurulum sırasında sıfır enerji durumlarını garantileyen, teknisyenleri koruyan ve OSHA uyumlu mekanik odaları destekleyen temel araçlar.
Şu tarihte: Ningbo Herz Technology Co, Ltd olarak, kapsamlı kauçuk triger kayışları, endüstriyel V kayışları ve poli-V kayış serimizi zorlu operasyonel taleplere dayanacak şekilde tasarlıyoruz. Ancak tasarım yaşam döngüsünün tamamını gerçekleştirmek, tamamen onları bu profesyonel kurulum ve hizalama araçlarıyla eşleştirmeye bağlıdır.
Gerilim Ölçüm Cihazlarının Parametre Karşılaştırması
| Enstrüman Tipi | Ölçüm Prensibi | Doğruluk Seviyesi | En Uygun | Birincil Avantaj |
| Mekanik Gergi Ölçerler | Dokunsal sapma ve kuvvet ölçeği | Orta (artı veya eksi %5 ila %10) | Standart endüstriyel V kayışları ve tarım kayışları | Uygun maliyetli, güç kaynağı gerektirmez |
| Sonic Gerilim Ölçerler | Akustik frekanslı ses dalgası analizi | Yüksek (artı veya eksi %1 ila %3) | Kauçuk triger kayışları, poli-V tahrikler, hassas makineler | Tahribatsız, son derece tekrarlanabilir, insan önyargısını ortadan kaldırır |
| Lazer Hizalama Araçları | Yansıyan lazer ışını geometrisi | Ultra Yüksek (0,05 dereceden az açısal sapma) | Yüksek hızlı endüstriyel sürücüler, uzun mesafeli güç aktarımı | Kenar aşınmasını önler, yatağın ve kayışın ömrünü aynı anda uzatır |
Adım Adım Kılavuz: Kayış Kurulum Araçlarını Etkin Bir Şekilde Kullanmak
Kurulum aşamasında doğru uygulama, bir güç iletim sisteminin maksimum çalışma ömrüne ulaşıp ulaşmadığını veya zamanından önce arızalanıp arızalanmadığını belirler. Kullanma Kemer Kurulum Aletleri Gerginlik ve hizalamanın tam olarak üretici spesifikasyonlarına göre ayarlanmasını metodik olarak sağlar.
Aşama 1: Kurulum Öncesi İnceleme ve Hazırlık
Herhangi bir bileşeni kullanmadan önce güvenlik ve çevre kontrolleri yapılmalıdır.
- Kilitleme/Etiketleme Protokolleri : Sürücü bileşenlerine dokunmadan önce sıfır mekanik enerji sağlamak için güç kaynaklarını tamamen izole edin.
- Kasnak Yiv Muayenesi : Yan duvar aşınmasını, çukurlaşmasını veya çapaklarını kontrol etmek için özel kasnak mastarlarını kullanın. Aşınmış bir kasnak, en kaliteli kauçuk aktarım ürününü bile hızla yok edecektir.
- Bileşen Doğrulaması : Yedek kayışın makinenin gerektirdiği doğru profil, uzunluk ve malzeme özelliklerine uygun olduğundan emin olun.
Aşama 2: Mekanik Montaj
Tornavidalar, kaldırma çubukları veya aşırı fiziksel güç kullanarak kayışı kasnakların üzerine zorlamak, iç gergi kordonlarını anında yırtarak gizli yapısal arızaya neden olur.
- Gerdiricilerin Geri Çekilmesi : Maksimum gevşeklik oluşturmak için mekanik kol çubuklarını ve geri çekme aletlerini kullanarak motor tabanlarını veya avara kasnaklarını güvenli bir şekilde ayarlayın.
- Düzgün Yerleştirme : Kayışı, en küçük kasnaktan başlayarak, keskin bükme kuvvetleri uygulamadan dışarı doğru ilerleyerek kasnak oluklarına manuel olarak kaydırın.
Aşama 3: Hassas Hizalama
Küçük açısal veya paralel sapmalar bile yıkıcı yanal sürtünme kuvvetleri oluşturur.
- Verici Kurulumu : Lazer hizalama aleti vericilerini ve manyetik reflektörleri tahrik eden ve tahrik edilen makaraların yüzeylerine monte edin.
- Düzeltme Ayarlamaları : Ofset hatalarını belirlemek için lazer çizgisi okumalarını gözlemleyin. Motor montaj cıvatalarını gevşetin ve paralel ve açısal ölçümler kabul edilebilir çalışma eşikleri içerisine (tipik olarak 0,5 derecelik sapmanın altında) düşene kadar şimleri veya konumlandırma cıvatalarını ayarlayın.
Aşama 4: Germe ve Doğrulama
Doğru statik gerilimin elde edilmesi, şaft yataklarına aşırı yüklenmeden ilk yük altında kaymayı önler.
- Gerginlik Uygulamak : Açıklık kuvvetini izlerken germe mekanizmasını kademeli olarak ayarlayın.
- Araçlar Aracılığıyla Doğrulama : Açıklığı test etmek için sonik gerilim ölçer veya mekanik ölçüm aleti kullanın. Akustik frekansı okumak için kayış açıklığını koparın ve bunun belirli tahrik geometrisi için hesaplanan hedef pencereyle tam olarak eşleştiğinden emin olun.
Kurulum Parametreleri ve Tolerans Referansı
| Kurulum Aşaması | Önerilen Alet / Alet | Hedef Operasyonel Tolerans | Göz Ardı Edilmesi Halinde Potansiyel Risk |
| Oluk Denetimi | Kasnak Profil Göstergeleri | Yüzde 0 oluk yanak deformasyonu | Hızlı aşınma, kenar yıpranması |
| Mekanik Montaj | Kayış Çektirmeleri / Kol Çubukları | Sıfır zorla meraklı/germe | İç kord kırılması, ani kopma |
| Kasnak Hizalaması | Lazer Hizalama Sistemleri | 0,5 dereceden az açısal kayma | Yan duvar tahribatı, yüksek ısı |
| Gerginlik Ayarı | Sonic Gerilim Ölçerler | Hedef frekansın artı veya eksi yüzde 5'i | Rulman aşırı yükü veya bant kayması |
Şu tarihte: Ningbo Herz Technology Co, Ltd Ağır hizmet tipi tarımsal kenar kesme kayışlarından endüstriyel V kayışlarından hassas kauçuk triger kayışlarına kadar uzanan geniş portföyümüz, olağanüstü dayanıklılık için tasarlanmıştır. Bununla birlikte, optimum saha performansıyla yıllık 10 milyon parçalık tasarım kapasitemize ulaşmak için her zaman bu titiz, alet onaylı kurulum adımlarına sıkı sıkıya bağlı kalmanızı öneririz.
Özel Uygulamanız için Doğru Araçları Seçmek
Uygun olanı seçme Kemer Kurulum Aletleri büyük ölçüde çalışma ortamına, güç aktarım tahrikinin tipine ve makinenin özel taleplerine bağlıdır. Uyumsuz veya yetersiz aletlerin kullanılması uygunsuz kalibrasyona yol açabilirken, temel uygulamalar için aletlerin gereğinden fazla belirtilmesi bakım bütçelerini gereksiz yere şişirebilir.
Endüstriyel ve Otomotiv Ortamları
Bir çalışma alanının operasyonel ölçeği ve fiziksel kısıtlamaları, gerekli araçların dayanıklılığını ve form faktörünü belirler.
- Ağır Endüstriyel Ortamlar : Üretim tesisleri, madencilik faaliyetleri ve büyük ölçekli tarım tesisleri, toza, yağa ve aşırı sıcaklıklara dayanabilen, sızdırmaz muhafazalara sahip sağlam, darbeye dayanıklı aletler gerektirir.
- Otomotiv ve Işık Şu tarihte:ölyesi Ortamları : Bu uygulamalar kompakt tasarımlara, hızlı kurulum sürelerine ve sıkı bir şekilde kapatılmış motor bölmeleri veya daha küçük makine gövdeleri içinde verimli şekilde çalışabilen manyetik montajlara öncelik verir.
V-Kayışları ve Senkron/Triger Kayışları
Sürtünme tahrikleri ve pozitif kavramalı tahrikler, gerilim ve hizalama araçlarıyla farklı şekilde etkileşime girerek farklı doğrulama protokolleri gerektirir.
- V-Kayış ve Poly-V Tahrikler : Bu sürtünmeye dayalı sistemler büyük ölçüde hassas statik gerilime ve kasnak oluğu bütünlüğüne dayanır. Bakım ekipleri, kaymayı ve yanak camlanmasını önlemek için profil kasnak göstergelerinin yanı sıra gerilim sapma göstergeleri veya sonik ölçüm cihazları kullanmalıdır.
- Senkron / Triger Kayışları : Bu kayışlar pozitif diş bağlantısına dayandığından açısal hizalama ve doğru hatve hattı gerilimi hayati önem taşır. Küçük yanlış hizalamalar bile eşit olmayan diş yüklenmesine neden olarak erken kesmeye veya bant yürümesine neden olur. Bu kurulumlar için yüksek hassasiyetli lazer hizalama araçları ve akustik frekans ölçerler zorunludur.
Anahtar Seçim Kriterleri Kontrol Listesi
Tesisiniz için kurulum ve hizalama ekipmanı tedarik ederken seçenekleri aşağıdaki kriterlere göre değerlendirin:
- Kalibrasyon Kararlılığı : Fabrika kalibrasyonunu daha uzun süre koruyan cihazlar, uzun vadeli doğrulama hatalarını azaltır.
- Veri Kaydı ve Bağlantı : Bellek depolamalı gelişmiş dijital ölçüm cihazları, teknisyenlerin kalite güvencesi ve uyumluluk denetimleri için kurulum raporlarını kaydetmesine olanak tanır.
- Form Faktörü ve Açıklık : Aletler, makinenin tamamen sökülmesini gerektirmeden kısıtlı fiziksel alanlara rahatça sığmalıdır.
Uygulama ve Takım Eşleştirme Referansı
| Sürücü Tipi | Birincil İşletim Zorluğu | Önerilen Araç Paketi | Anahtar Parametre Odağı |
| Endüstriyel V Kayışlı Tahrikler | Sürtünme kaybı, kayış esnemesi, yük altında kayma | Mekanik veya Sonik Gerginlik Ölçerler, Kasnak Ölçerler | Statik açıklık gerilimi, oluk aşınma derinliği |
| Senkron Zamanlama Sürücüleri | Diş kesme, sürüklenmeyi izleme, harmonik titreşim | Lazer Hizalama Araçları, Sonic Frequency Meters | Açısal ofset (0,5 dereceden az), doğru frekans eşleştirme |
| Tarım Makinaları Tahrikleri | Toz, ağır şok yükleri, çevreye maruz kalma | Sağlamlaştırılmış Gergi Ölçerler, Ağır Hizmet Kol Çubukları | Güvenli geri çekme kuvveti, sağlam gövde koruması |
Şu tarihte: Ningbo Herz Technology Co, Ltd olarak, kauçuk triger kayışları, endüstriyel V kayışları, poli-V kayışları ve özel tarımsal kenar kesme kayışları da dahil olmak üzere çok çeşitli yüksek performanslı transmisyon ürünleri tedarik ediyoruz. Bileşenlerimiz küresel pazarlardaki zorlu makineleri çalıştıracak şekilde tasarlandığından, yıllık 10 milyon üretim parçamızı uygulamaya uygun doğru kurulum araçlarıyla eşleştirmenin sıfır kesinti süresi güvenilirliği ve maksimum operasyonel verimliliğe ulaşmanın anahtarı olduğunun bilincindeyiz.
Kaçınılması Gereken En İyi Uygulamalar ve Yaygın Tuzaklar
Güç iletim sistemlerinde uzun vadeli güvenilirliğe ulaşmak, yalnızca üst düzey cihazlara sahip olmaktan daha fazlasını gerektirir; endüstrinin en iyi uygulamalarına sıkı sıkıya bağlı kalmayı ve yaygın kurulum hataları konusunda aktif bir farkındalığı gerektirir. Kötü bakım alışkanlıklarının ortadan kaldırılması, yıkıcı arızaları önler ve tahrik sistemlerinizin kullanım ömrü boyunca en yüksek verimlilikte çalışmasını sağlar.
Başparmak Basıncı Testinin Tehlikesi
Mekanik bakımdaki en ısrarcı ve yıkıcı uygulamalardan biri, teknisyenlerin bant aralığını manuel olarak aşağı doğru bastırdığı ve hissederek gerginliğini tahmin ettiği başparmakla basınç yöntemidir.
- Neden Başarısız? : İnsanın dokunma algısı bireyler arasında büyük farklılıklar gösterir. Deneyimli bir teknisyene doğru gerilim gibi gelen bir gerilim, bir başka teknisyene aşırı derecede fazla veya az gerilimli gelebilir.
- Sonuçlar : Manüel tahmin sıklıkla motor yataklarına zarar veren aşırı aşırı gerilime veya sürekli mikro kaymaya, sürtünme ısısına ve kauçuğun zamanından önce bozulmasına neden olan yetersiz gerilime neden olur. Kalibre edilmiş sonik veya mekanik gerdirme araçlarının kullanılması bu varsayımı tamamen ortadan kaldırır.
Yeniden Germe ve Bed-In Protokolleri
Yeni transmisyon kayışları, ilk birkaç saatlik çalışma sırasında, kordonlar kasnak oyuklarına yataklanırken bir başlangıç germe ve oturma aşamasından geçer.
- En İyi Uygulama : Ağır hizmet tipi tahriklerde ilk 24 ila 48 saatlik ilk çalıştırmadan sonra gerilim parametrelerini inceleyin ve yeniden kontrol edin. Gerginliğin üretici spesifikasyonlarına göre yeniden ayarlanması, kaymaya bağlı kalıcı camlanmayı önler ve kayışın tam tasarlanmış kullanım ömrüne ulaşmasını sağlar.
Tesisat Aletlerinin Bakımı ve Kalibrasyonu
Hassas aletler yalnızca bakım geçmişleri kadar doğrudur.
- Optik sensörler, lazer vericiler ve akustik ölçüm cihazları kazara düşmeler, atölye tozuna maruz kalma veya termal dalgalanmalar nedeniyle kalibrasyondan çıkabilir.
- Yıllık bir kalibrasyon programı oluşturmak, kurulum verilerinizin güvenilir ve dahili kalite standartlarıyla uyumlu kalmasını sağlar.
Bakım Uygulamaları ve Performans Etkisi Karşılaştırması
| Bakım Uygulaması | Yaygın Tuzak | En İyi Uygulama Çözümü | Performans ve Finansal Etki |
| Gerilim Değerlendirmesi | Manuel başparmak basıncı tahminine güvenme | Kalibre edilmiş sonik ölçüm cihazlarının veya gerilim sapma göstergelerinin kullanılması | Rulman aşırı yükünü ortadan kaldırır; kayış ömrünü yüzde 50'ye kadar uzatır |
| İlk Yatakta İşleme | Yeni kayışların kurulumdan sonra gözetimsiz bırakılması | 24 ila 48 çalışma saatinden sonra gerginliğin yeniden kontrol edilmesi ve ayarlanması | Erken gerilme kaynaklı kaymayı, parlamayı ve güç kaybını önler |
| Alet Bakımı | Kalibrasyonun ihmal edilmesi ve sayaçların zorlu koşullarda saklanması | Yıllık fabrika kalibrasyonlarının planlanması ve koruyucu kılıfların kullanılması | Veri doğruluğunu garanti eder ve maliyetli kurulum hatalarını önler |
Şu tarihte: Ningbo Herz Technology Co, Ltd , kauçuk triger kayışlarından endüstriyel V kayışlarına, poli-V kayışlara ve tarımsal kenar kesme kayışlarına kadar uzanan üst düzey transmisyon bileşenlerini üretme taahhüdümüz, profesyonel bakım eğitimini teşvik etmeyle el ele gider. Tesisler, 10 milyon hassas şanzıman parçasından oluşan yıllık üretim kapasitemizi titiz, aletlerle doğrulanmış en iyi kurulum uygulamalarıyla birleştirerek, arıza süresini önemli ölçüde azaltabilir ve mekanik verimliliği en üst düzeye çıkarabilir.
Sıkça Sorulan Sorular
S1: Sonik gerginlik ölçüm cihazımı veya lazer hizalama aracımı ne sıklıkla kalibre etmeliyim?
Cevap : Endüstri standartları, özellikle atölye tozunun, sıcaklık dalgalanmalarının ve günlük kullanımın mikro sürüklenmeye neden olabileceği ağır üretim ortamlarında, hassas optik ve akustik cihazlar için genellikle yıllık kalibrasyon yapılmasını önerir. Düzenli kalibrasyon, kurulum ölçümlerinizin doğru kalmasını ve kalite güvence standartlarıyla uyumlu olmasını sağlar.
S2: Özel aletler olmadan senkron triger kayışını kurabilir miyim?
Cevap : Triger kayışını manuel olarak monte etmek fiziksel olarak mümkün olsa da, uygun gerginlik ve hizalama aletleri olmadan bunu yapmak, dişin sıçraması, erken kopması ve mil yatağı arızası riskini büyük ölçüde artırır. Triger kayışları pozitif kavramaya dayandığından, hassas aralık frekansı ve paralel hizalama, yıkıcı kenar aşınmasını ve diş kopmasını önlemek için kritik öneme sahiptir.
S3: Statik gerilim ile dinamik gerilim arasındaki fark nedir?
Cevap : Statik gerilim, tahrik sistemi tamamen sabitken ve güç verilmediğinde ölçülür; bu, kurulum ve doğrulama araçları için birincil ölçüm görevi görür. Bunun aksine dinamik gerilim, makine aktif olarak güç aktarırken ve operasyonel yüklerle karşı karşıyayken sürekli dalgalanır.
S4: Kasnak hizalaması neden doğru gerginlik kadar önemlidir?
Cevap : İdeal gerginlikte bile, yanlış hizalanmış bir kasnak, transmisyon kayışını belirli bir açıyla ilerlemeye zorlar. Bu açısal veya paralel kayma, lokal sürtünmeye, aşırı ısı oluşumuna, yanakların hızlı aşınmasına ve erken sistem arızasına neden olur. Gerilim ölçerlerin yanında lazer hizalama araçlarının kullanılması dengeli kuvvet dağılımını garanti eder.
Teknik ve Bakım Parametre Özeti
| SSS Konusu | Anahtar Parametre / Metrik | Önerilen Standart | Operasyonel İhmal Riski |
| Takım Kalibrasyonu | Cihaz doğruluğu sapması | Yıllık fabrika veya laboratuvar yeniden kalibrasyonu | Kümülatif ölçüm hataları, hatalı tahrik gerilimi |
| Triger Kayışı Kurulumu | Pozitif diş bağlantısı ve hizalaması | Sıfır açısal sapma (0,5 dereceden az), tam frekans uyumu | Diş kopması, senkronizasyon kaybı, şiddetli titreşim |
| Gerilim Durumları | Statik ve Dinamik gerginlik | Statik gerilimi üretici spesifikasyonlarına göre kalibre edin | Mikro kayma, termal bozulma, rulman aşırı yükü |
| Kasnak Hizalaması | Paralel ve açısal ofset sınırları | Dar toleranslar dahilinde lazerle doğrulanmış hizalama | Yanak sürtünmesi, hızlı bant kenarı tahribatı |
Şu tarihte: Ningbo Herz Technology Co, Ltd olarak, Zhejiang Eyaleti, Cixi Şehrindeki 40.000 metrekarelik bir üretim üssüyle desteklenen endüstriyel V kayışları, kauçuk triger kayışları, poli-V kayışları ve özel tarımsal kenar kesme kayışları dahil olmak üzere birinci sınıf şanzıman ürünleri sunmaktan gurur duyuyoruz. İster yıllık 10 milyon şanzıman parçasından oluşan bir üretim tedarikini yönetiyor olun, ister karmaşık bir endüstriyel tahrik hattının bakımını yapıyor olun, dayanıklı ürünlerimizi uygun alet kullanımı ve uzman bilgisi ile birleştirmek, uzun vadeli operasyonel başarıyı garanti eder.