1. Motor Senkronizasyonunu Anlamak: Zamanlama Zinciri Kiti Ne Yapar?
Motor zamanlaması, içten yanmayı belirleyen temel mekanik senkronizasyondur. Bu sistemin temelinde, pistonların doğrusal hareketini dönme kuvvetine dönüştüren krank mili ile emme ve egzoz valflerinin açılıp kapanmasını kontrol eden eksantrik mili arasındaki ilişki yer alır.
Standart bir dört zamanlı içten yanmalı motorda, eksantrik mili, krank milinin tam olarak yarısı kadar bir hızda dönmelidir (1:2 dönüş oranı). Bu iki şaft arasındaki hizalama birkaç derece bile saparsa, valf zamanlaması senkronizasyonu bozulur, bu da motor verimliliğinin düşmesine, emisyonların artmasına, güç kaybına veya müdahaleli motorlarda yıkıcı iç temasa yol açar.
1.1 Motorun Çalışmasında Zamanlama Zincirlerinin Önemli Rolü
Zamanlama zinciri, bu 1:2 dönme senkronizasyonunu koruyan ağır hizmet tipi mekanik bağlantı görevi görür. Kauçuk triger kayışlarının aksine, metal zamanlama zincirleri motorun içinde bulunur, sürekli olarak motor yağıyla yağlanır ve yüksek çalışma sıcaklıklarına, yüksek burulma yüklerine ve sürekli dinamik strese dayanacak şekilde tasarlanmıştır.
Dinamik güç aktarımındaki hassasiyet, sıkı üretim standartları ve sıkı testler gerektirir. Zhejiang Hexin Transmission System Co., Ltd.'nin (1995 yılında kuruldu) bir yan kuruluşu olarak, Ningbo Herz Technology Co, Ltd Zhejiang Eyaleti, Cixi Şehri, Cidong Sanayi Geliştirme Bölgesi'nde 40.000 metrekareyi kapsayan bir üretim üssünde faaliyet göstermektedir. Dünya standartlarında üretim ekipmanları ve hassas test cihazlarıyla donatılan işletme, yıllık 10 milyon adet kapasiteyle otomotiv triger kayışları, kauçuk triger kayışları, poly-V kayışları, endüstriyel V kayışları, PU triger kayışları ve ilgili transmisyon komponentlerini üretmektedir. Sürekli olarak rekabetçi iletim sistemi ürünleri sağlama ve güç aktarım teknolojisinin ilerlemesine katkıda bulunma misyonuyla hareket eden zamanlama zinciri bileşenlerinin üretim toleransları, hatve uzamasını ve dönme kaymasını önlemek için milimetrenin altında hassasiyette tutulur.
Zamanlama zinciri doğru çalıştığında:
- Emme Valfleri emme stroku sırasında piston aşağı doğru hareket ettikçe tam olarak açılır ve hava-yakıt karışımı hacmini maksimuma çıkarır.
- Egzoz Valfleri Güç stroku sırasında piston alt ölü noktaya (BDC) ulaşmadan hemen önce açılır ve yanma gazlarını temiz bir şekilde tahliye eder.
- Tepe Silindir Basıncı ideal krank açısında meydana gelir ve optimum motor torku ve yakıt ekonomisi sağlar.
1.2 Komple Zamanlama Zinciri Kiti ve Tek Zincirin Değiştirilmesi Karşılaştırması
Bir zamanlama zinciri tek başına çalışmaz. Sabit gerilimi korumak, titreşimi en aza indirmek ve zincir hareketini yönlendirmek için hassas bileşenlerin birbirine bağlı bir montajına dayanır. Eskimiş yardımcı bileşenleri yerinde bırakarak yalnızca aşınmış bir zamanlama zincirini değiştirmek, erken arızanın yaygın bir nedenidir.
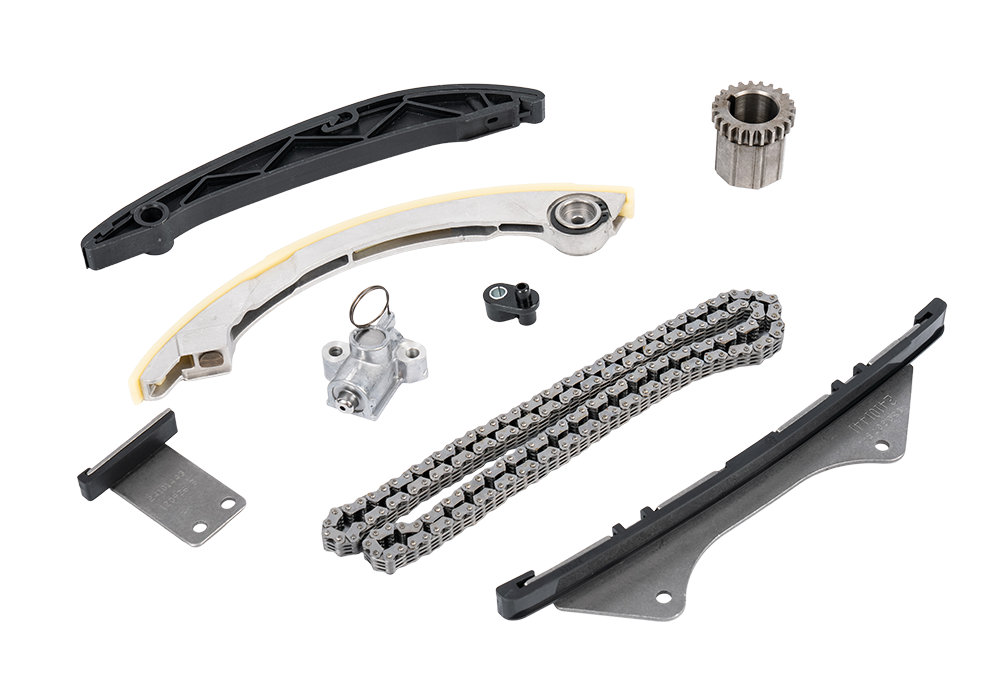
Tam bir zamanlama zinciri kiti beş kritik mühendislik bileşeninden oluşur:
- Zamanlama Zinciri : Çok bağlantılı alaşımlı çelik zincir (makaralı veya sessiz/ters dişli tasarım), yorulma direnci ve yüksek çekme mukavemeti için ısıl işleme tabi tutulmuştur.
- Hidrolik / Mekanik Gergi : Zincire karşı optimum gerilimi korumak için motor yağı basıncından ve iç yay kuvvetinden yararlanır ve motor yükü değişiklikleri sırasında mekanik gevşekliği giderir.
- Kılavuz Rayları ve Gergi Kolları : Zincir kırılmasını bastırmak ve çalışma titreşimini sönümlemek için sert alüminyum veya çelik braketlerle desteklenen kompozit veya poliamid (PA66) aşınma yüzeyleri.
- Krank Mili ve Eksantrik Mili Dişlileri : Dönme torkunu kayma veya yerel aşınma desenleri olmadan aktarmak için zincir hatve çapına tam olarak uyan hassas işlenmiş dişli dişleri.
- Contalar, Yağ Keçeleri ve Donanım : Sızıntısız bir ortam ve uygun tork tutma sağlamak için ön zamanlama kapağı contaları, krank contaları ve montaj donanımı gereklidir.
Mühendislik Karşılaştırması: Tek Bileşen ile Tam Kitin Değiştirilmesi
| Parametre / Metrik | Tek Zamanlama Zincirinin Değiştirilmesi | Zamanlama Zinciri Kitinin Komple Değiştirilmesi |
| Tekdüzelik Giyin | Düzensiz (Yeni zincir aşınmış, yivli dişli dişleri üzerinde çalışıyor) | Tekdüze (Tüm eşleşen yüzeyler sıfır aşınma toleranslarına uygundur) |
| Sistem Hizmet Ömrü Beklentisi | Hızlandırılmış kavrama sürtünmesi nedeniyle %40 ila %60 oranında azaltıldı | %100 tam tasarım ömrü geri getirildi |
| Zincir Adımı Eşleştirme | Aşınmış dişli profilleriyle uyumsuz olduğundan titreşime neden olur | Tam mekanik hatve hizalaması |
| Gerilme Kararlılığı | Hidrolik gergi contaları veya çek valfler aşınmışsa tehlikeye girer | Tamamen yenilenmiş yağ basıncı tutma ve sönümleme kuvveti |
| Zincir Atlama Riski (Atlanan Zamanlama) | Orta ila Yüksek | Standart servis aralıklarında Minimum / Sıfır |
| İşgücü Maliyet Verimliliği | Düşük (Eski gergi/kılavuz daha sonra arızalanırsa sökme işleminin tekrarlanmasını gerektirir) | Yüksek (Tek sökme, aşınmaya duyarlı tüm parçaları kapsar) |
2. Triger Zinciri ve Triger Kayışı: Temel Farklılıklar ve Avantajlar
İçten yanmalı motor tasarımları, eksantrik mili ve krank mili dönüşünü senkronize etmek için iki ana yönteme dayanır: metalik zamanlama zincirleri ve sentetik kauçuk triger kayışları. Her ikisi de tam olarak aynı kinetik işlevi yerine getirirken, malzeme bileşimleri, yapısal davranışları ve operasyonel özellikleri önemli ölçüde farklılık gösterir.
2.1 Malzeme, Yapı ve Uzun Ömür Karşılaştırması
Bir zamanlama zinciri, ısıl işlem görmüş alaşımlı çelik bağlantılardan, pimlerden ve makaralı zincir veya ters dişli (sessiz) zincir düzenlerinde yapılandırılmış burçlardan yapılır. Tamamen motor bloğunun ve ön kapağın içine yerleştirilmiş olup, tüm mafsallı bağlantı noktalarında hem soğutma hem de hidrodinamik yağlama sağlayan sürekli bir motor yağı banyosunda çalışır.
Buna karşılık, geleneksel bir triger kayışı, Hidrojenlenmiş Nitril Bütadien Kauçuk (HNBR) veya Etilen Propilen Dien Monomer (EPDM) elastomerlerinden kalıplanır ve dahili olarak yüksek gerilimli fiberglas veya aramid kordlarla takviye edilir. Triger kayışları harici olarak veya hafif koruyucu kapaklar altında, düz ve dişli kasnaklar üzerinden kuru olarak çalışır.
Yapısal uzun ömürlülük açısından metal zamanlama zincirleri üstün mekanik yorulma dayanıklılığı sunar:
- Hizmet Ömrü: Zamanlama zincirleri, motorun yapısal ömrüne uyacak şekilde tasarlanmıştır; uygun yağ bakımı altında yapısal arıza olmaksızın sıklıkla 150.000 ila 200.000 mili aşar.
- Uzama Direnci: Yüksek gerilimli çelik yapı, hızlı hızlanma ve yüksek devirli yük döngüsü altında kümülatif esnemeyi en aza indirir.
- Triger Kayışı Aşınması: Sentetik kauçuk kayışlar sürekli mekanik esnemeye, ortamdaki ozon veya yağ buharının kimyasal etkisine ve termal sertleşmeye maruz kalır ve ani kopmayı önlemek için her 60.000 ila 100.000 milde bir zorunlu olarak değiştirilmesini gerektirir.
2.2 Aşırı Isı Altında Bakım Maliyetleri ve Güvenilirlik
Modern, yüksek çıkışlı, turboşarjlı motorlar, yüksek karter sıcaklıkları ve hızlı tork modülasyonu üretir. Zamanlama zincirleri aşırı termal spektrumlarda (-40°C kış soğuk başlangıçlarından 140°C'yi aşan sürekli iç çalışma sıcaklıklarına kadar) boyutsal kararlılığı korur. Metalik zincir bağlantıları, yüksek geçici torkun lastik dişleri triger kayışından ayırdığı bir arıza modu olan diş kesme riskini ortadan kaldırır.
Hem esnek hem de sert otomotiv şanzıman sistemlerinde yüksek operasyonel güvenilirliğe ulaşmak, ileri malzeme bilimi ve sıkı üretim kontrolleri gerektirir. Ana şirketi Zhejiang Hexin Transmission System Co., Ltd.'nin kapsamlı Ar-Ge vakfı tarafından desteklenen, Ningbo Herz Technology Co, Ltd enerji nakil hatlarında hassas testler ve otomatik üretim standartları uygulamaktadır. Zhejiang Eyaleti, Cixi Şehri, Cidong Sanayi Geliştirme Bölgesi'ndeki 40.000 metrekarelik bir üretim üssünde faaliyet gösteren kuruluş, otomotiv triger kayışları, kauçuk triger kayışları, poli-V kayışları, endüstriyel V kayışları ve özel transmisyon bileşenleri üretiyor. Güç aktarım sistemleri, yüksek hassasiyetli üretim ekipmanlarından yararlanılarak termal esnemeye, dinamik yorgunluğa ve mekanik yırtılmaya karşı direnç gösterecek şekilde tasarlanmıştır.
Toplam Sahip Olma Maliyetinin (TCO) değerlendirilmesi, iki tahrik mekanizması arasında belirgin bir ekonomik dengeyi ortaya koymaktadır:
- Triger Kayışı TCO'su: İlk bileşen maliyetini düşürür ancak birkaç yılda bir tekrarlanan bakım harcamaları gerektirir. Kayış değişiminin ihmal edilmesi, müdahale eden motorlarda valften pistona tam darbe riski taşır.
- Zamanlama Zinciri TCO: Daha yüksek ilk üretim ve bileşen maliyeti, ancak hidrolik gergi işlevini ve zincir pimi yüzeylerini korumak için motor yağının önerilen aralıklarla değiştirilmesi koşuluyla, aracın kullanım ömrü boyunca planlı araç aksama süresini büyük ölçüde azaltır.
Mühendislik Parametresi Karşılaştırması: Zamanlama Zinciri ve Zamanlama Kayışı Sistemleri
| Teknik Parametre / Özellik | Zamanlama Zinciri System | Triger Kayışı Sistemi |
| Birincil Malzeme İnşaatı | Alaşımlı çelik (Krom-Manganez / Alaşımlı Çelikler) | Cam elyafı veya aramit kordonlu HNBR / EPDM elastomeri |
| Operasyonel Ortam | Dahili (Motor yağı banyosu / basınçlı yağlama) | Harici (Kuru bölme veya sızdırmaz ıslak bant muhafazası) |
| Tasarım Hizmet Ömrü | 150.000 – 200.000 mil (Motor ömrü tasarımı) | 60.000 – 100.000 mil (Planlı aşınma öğesi) |
| Çekme Yükü Dayanımı | Yüksek (>15 kN – 25 kN nihai çekme mukavemeti) | Orta (Dahili kablo yoğunluğuna bağlıdır) |
| Sürekli Sıcaklık Limiti | Karterin içinde 150°C'ye (302°F) kadar sıcaklık | 100°C – 120°C (212°F – 248°F) ortam kuru sıcaklığı |
| Birincil Arıza Modu | Hatve uzaması (esneme), gürültü, kılavuz rayı aşınması | Lastiğin çatlaması, dişlerin kesilmesi, gergi ipinin kopması |
| Gürültü ve Titreşim (NVH) | Orta (Kompozit kılavuz raylarla bastırılır) | Çok Düşük (Kompozit kasnaklar üzerinde sessiz diş kavraması) |
| Bakım Etkisi | Motor yağı temizliğine ve yağ basıncına bağlıdır | Kayışın ve gerginin zorunlu periyodik değişimi |
3. Arızalı Zamanlama Zinciri Kitinin Yaygın Belirtileri Nelerdir?
Zamanlama zinciri motorun içinde kapalı olarak çalıştığı için görsel incelemede motorun kısmen sökülmesi gerekir. Sonuç olarak, mekanik teşhis ipuçları ve elektronik uyarı sinyalleri, bir zamanlama zinciri kitinin mekanik arızaya yaklaştığının birincil göstergeleri olarak hizmet eder. Bu belirtilerin erken belirlenmesi, küçük toleransların yıkıcı motor hasarına dönüşmesini önler.
----------------------------------------------------------------- | ZAMANLAMA ZİNCİRİ ARIZASI İLERLEMESİ | ----------------------------------------------------------------- | AŞAMA 1: Pim Aşınması ve Hatve Uzaması --> Hafif Metalik Çıngırak (Soğuk Başlangıç) || AŞAMA 2: Hidrolik Gergi Arızası --> Kalıcı Rölanti Gürültüsü ve CEL Kodu || AŞAMA 3: Kılavuz Ray Arızası / Cüruf --> Kaba Rölanti, Teklemeler ve Yağ Atıkları || AŞAMA 4: Zamanlama Dişi Atlaması / Çatlama --> Valf-Piston Etkisi (Ölümcül) | -----------------------------------------------------------------
3.1 Soğuk Çalıştırma veya Rölantide Metalik Tıkırtı Sesleri
Zamanlama zinciri bozulmasının ilk duyulabilir göstergelerinden biri, motorun ön kapağından yayılan belirgin metalik tıkırtı veya takırdamadır.
- Soğuk Çalıştırma Gürültüsü: Bir motor gece boyunca durduğunda, yağ hidrolik gergi gövdesinden dışarı akar. Soğuk çalıştırmanın ardından, iç çek valf veya gergi içindeki conta aşınmışsa veya zincir gerginin strok sınırını aşacak kadar uzamışsa zincir, motor yağı basıncı oluşana kadar birkaç saniye boyunca zamanlama kapağına veya kompozit kılavuz rayına çarpar.
- Sürekli Boşta Gevezelik: Motor normal çalışma sıcaklığına ulaştıktan sonra takırtı sesi devam ederse, zincir gevşekliği gergi kolunun maksimum uzatma sınırını aşmıştır veya kompozit kılavuz ray yüzeyi aşınmıştır.
3.2 Motor Işığını (CEL) ve Motor Arıza Kodlarını Kontrol Edin
Modern motorlar, yüksek hassasiyetli Krank Mili Konumu (CKP) ve Eksantrik Mili Konumu (CMP) sensörlerini kullanarak dönüş senkronizasyonunu izler. Elektronik kontrol ünitesi (ECU), eksantrik mili dönüşü ile krank mili açısı arasında önceden belirlenmiş eşik sınırlarını aşan (tipik olarak 3° ila 6° faz dışı) bir faz farklılığı tespit ettiğinde, Motor Kontrol Işığını yakar ve belirli Diyagnostik Sorun Kodlarını (DTC'ler) kaydeder.
Zamanlama zinciri senkronizasyon sorunlarını gösteren yaygın hata kodları şunları içerir:
- P0011 / P0012: Eksantrik Mili Konumu "A" - Zamanlama Aşırı İleri veya Aşırı Gecikmiş.
- P0016 / P0017: Krank Mili Konumu - Eksantrik Mili Konumu Korelasyonu (Sıra 1 Sensör A / Sensör B).
- P0300 - P0308: Yanma sırasında uygun olmayan valf zamanlamasından kaynaklanan rastgele veya silindire özgü motor tekleme kodları.
3.3 Motor Teklemeleri, Kaba Rölanti ve Güç Kaybı
Bir zamanlama zinciri uzadığında (genellikle "zincir esnemesi" olarak anılır) bireysel zincir pimleri arasındaki gerçek fiziksel mesafe, iç pim ve burç temas yüzeylerindeki mikro aşınma nedeniyle artar.
Bu hatve uzaması, piston hareketine bağlı olarak emme ve egzoz valfinin çalışmasının gecikmesine neden olur:
- Geç Emme Valfi Açılması: Silindir hava doldurma verimliliğini azaltır, hızlanma sırasında tereddüte ve motor torkunun kaybına neden olur.
- Eksik Egzoz Tahliyesi: Sıcak egzoz gazlarını yanma odasının içinde hapsederek rölantide kaba çalışmaya ve hava-yakıtın eksik yanmasına (teklemelere) yol açar.
Hatve uzamasını en aza indirmek ve aşınmaya bağlı zamanlama kaymasını önlemek için, Ningbo Herz Technology Co, Ltd iletim üretim hatlarında sıkı metalurjik ısıl işlem ve boyut testleri uygular. Zhejiang Eyaleti, Cixi Şehrindeki 40.000 metrekarelik bir tesiste Zhejiang Hexin Transmission System Co., Ltd.'nin (1995 yılında kuruldu) bir yan kuruluşu olarak faaliyet gösteren şirket, otomotiv triger kayışları ve güç aktarım ürünleri genelinde yüksek gerilme mukavemeti ve esnemeye karşı dayanıklılık sağlamak için sıkı kalite kontrol protokolleri uygulamaktadır.
3.4 Motor Yağında Bulunan Metal Talaşları
Zamanlama zincirinin gevşekliği arttıkça, gevşek zincir fiziksel olarak zamanlama kapağının veya çelik montaj braketlerinin iç alüminyum yüzeylerine temas eder. Bu aşındırıcı temas, motor gövdesindeki ince metalik parçacıkları aşındırır.
Rutin yağ değişimleri sırasında, yağ karterinde veya yağ filtresi yuvasında ince metalik toz, metalik parlaklık veya küçük plastik parçacıkların bulunması, ileri düzeyde arıza olduğunu gösterir:
- İnce Pırıltılı / Metal Pullar: Zincir baklalarının iç zamanlama kapağına sürtünmesi veya aşınmış dişli dişleri nedeniyle oluşur.
- Siyah / Kahverengi Plastik Uçlar: Şiddetli zincir darbesi etkisi altında kırılan eskimiş kompozit kılavuz raylarından kaynaklanır.
Teşhis Parametresi ve Arıza Belirtisi Karşılaştırması
| Arıza Belirtisi | Birincil Mekanik Neden | Sensör / Sinyal Çıkışı | Hasar Ciddiyet Düzeyi |
| Soğuk Başlatma Metalik Çıngırak (1–3 Sn) | Hidrolik gergi basıncının azalması / küçük zincir gevşekliği | Yok veya geçici korelasyon dalgalanması | Düşük – Orta (Erken gösterge; gergiyi kontrol edin) |
| Sürekli Boşta Gürültü | Gergi strok sınırını aşan zincir hatvesi uzaması; aşınmış kılavuz yüzü | Aralıklı P0011 / P0016 kodları | Yüksek (Derhal inceleme gerekli) |
| Motor Işığını Kontrol Edin (CEL) | Eksantrik mili/krank mili faz kayması 3°–6° korelasyon sınırını aşıyor | Teşhis Kodları: P0016, P0017, P0011 | Yüksek (Sistem zamanlama senkronizasyonu eşiğinin dışında) |
| Motor Teklemeleri ve Güç Kaybı | Silindir basıncını ve yakıt yanmasını etkileyen gecikmiş valf zamanlaması | Kodlar: P0300, P0301–P0308 | Kritik (Yanmamış yakıtın katalitik konvertöre zarar verme riski) |
| Yağ Karterindeki Plastik / Metal Parçalar | Parçalanmış poliamid kılavuz rayı; zincir temas eden zamanlama kapağı | Toplama ekranının tıkanması nedeniyle azaltılmış yağ basıncı | Şiddetli (Yağ eksikliği ve motorun anında kilitlenmesi riski) |
4. Motorun Uzun Ömrü İçin Tüm Kitin Değiştirilmesi Neden Önemlidir?
Zamanlama zinciri tahriki birbirine bağlı bir mekanik döngüdür. Zamanlama kapağı içindeki bir bileşen boyutsal aşınmaya maruz kaldığında, bu durum bitişik bileşenlerin her birine eşit olmayan dinamik yükler uygular. Eski dişlilerin üzerine yeni bir zincir takmak veya yüksek kilometreli bir hidrolik gergiyi tutmak gibi parça parça onarım yapmaya çalışmak, sistemik dengeyi bozar ve mekanik arızayı hızlandırır.
----------------------------------------------------------------- | KADEMELİ BİLEŞEN HATA MATRİSİ | ----------------------------------------------------------------- | Aşınmış Gergi --> Azaltılmış Zincir Gerginliği --> Zincir Kırbaç ve Titreşim || Zincir Kırbaç --> Kılavuzlardaki Darbe Yükleri --> Kılavuz Kırıkları ve Yağdaki Kalıntılar || Kılavuz Atıkları --> Tıkanmış Yağ Kanalları --> Gergi Yağı Yetersizliği || Gevşek Zincir --> Noktasal Yükleme --> Dişlilere Diş Takılması | -----------------------------------------------------------------
4.1 Hidrolik Gergi Aşınması ve Yağ Basıncına Bağlılık
Hidrolik gerici, dahili bir geri dönüş yayı ve tek yönlü bir çek valf tertibatıyla birleştirilmiş, ince bir yağ dozaj jeti yoluyla yönlendirilen basınçlı motor yağına dayanır. Eksantrik mili loblarından gelen yüksek frekanslı dönme sivri uçlarını emerek gergi koluna karşı sabit bir sönümleme kuvveti sağlar.
Zamanla üç farklı aşınma mekanizması gergi işlevini tehlikeye atar:
- İç Conta ve O-Ring Bozulması: Basınçlı yağın piston silindirinden sızmasına izin vererek düşük motor devrinde (rölantide) yetersiz tutma kuvvetine neden olur.
- Çek Valf Verniği / Kirlenme: Mikroskobik yağ çamuru, dahili küresel çek valfin sızdırmazlığını önleyerek, geçici zincir darbesine maruz kaldığında gergi pistonunun çökmesine neden olur.
- Piston Deliği Aşınması: Hidrolik basıncın tutulmasını azaltarak, soğuk çalıştırma sırasında yağ basıncı normale dönmeden zincirin gerginliğini kaybetmesine olanak tanır. Çöken bir gergi, zincirin dişli üzerindeki bir veya daha fazla dişi atlayarak anında zamanlama senkronizasyonunun bozulmasına neden olduğu "zincirin sıçramasının" birincil nedenidir.
4.2 Kılavuz Rayının Bozulması ve Dişli Dişinin Aşınması
Kılavuz raylar ve gergi kolları, dökme alüminyum veya damgalı çelik desteklere monte edilmiş kompozit aşınma yüzeylerine (tipik olarak cam elyaf takviyeli Poliamid PA66) sahiptir. Yüksek sıcaklıktaki motor yağına ve sürtünmeye sürekli maruz kalmak, polimer yapısını kademeli olarak bozar:
- Termal Kırılganlık: Uzun süreli termal döngü, plastik yüzün kırılgan hale gelmesine neden olarak mikro çatlaklara ve sonunda plastik ayrılmasına yol açar.
- Dişli Diş Kancası: Zincir dişlisi dişleri, sürekli zincir teması altında hafif metal migrasyonu geçirir. Aşınmış dişli dişleri kavisli, asimetrik "kancalı" bir profil geliştirir. Aşınmış, kancalı dişlilere yeni bir zincir takılırsa, hatve uyumsuzluğu bireysel zincir pimleri üzerinde aşırı gerilim yoğunlaşmasına neden olur ve birkaç bin mil içinde hızlı zincir esnemesine yol açar.
Şanzıman tahrik bileşenleri arasında tam mekanik uyumun sağlanması, sıkı malzeme seçimi ve sistem düzeyinde üretim standartları gerektirir. Zhejiang Eyaleti, Cixi Şehri, Cidong Sanayi Geliştirme Bölgesi'ndeki 40.000 metrekarelik bir tesiste faaliyet gösteren, Ningbo Herz Technology Co, Ltd — Zhejiang Hexin Transmission System Co., Ltd.'nin (1995'te kuruldu) bir yan kuruluşu — hassas transmisyon bileşenleri tasarlamak için birinci sınıf üretim ekipmanlarından ve test cihazlarından yararlanıyor. Otomotiv triger kayışları, kauçuk triger kayışları, poli-V kayışları, endüstriyel V-kayışları ve özel transmisyon sistemlerini kapsayan yıllık 10 milyon parçalık kapasiteye sahip olan şirket, yerel stres konsantrasyonlarını ortadan kaldırmak ve toplam sistem servis ömrünü uzatmak için tüm tahrik bileşenlerinde eşleşen tolerans sınırlarına öncelik verir.
4.3 Çifte İşgücü Maliyetinden Kaçınmak
Bir motorun zamanlama zinciri grubuna erişim, motor aksesuarlarının, ön motor takozlarının, valf kapaklarının, harmonik dengeleyicilerin ve mühürlü ön zamanlama kapağının çıkarılmasını gerektiren yoğun emek gerektiren bir prosedürdür.
Otomotiv tamir ekonomisinde atölye emeği, %70 ila %85 zamanlama sistemi servisinin toplam onarım maliyetinin. Eskimiş bir gergiyi veya aşınmış bir kılavuz rayını yerinde bırakırken yalnızca tek bir bileşenin (gerilmiş bir zincir gibi) değiştirilmesi yüksek mali risk oluşturur: değiştirilmeyen gergi 10.000 mil sonra arızalanırsa, motor aynı birkaç saatlik sökme işleminden geçmek zorunda kalır ve bu da genel bakım harcamalarını iki katına çıkarır.
Mühendislik Etkisi: Kısmi Onarım ve Komple Kit Değişimi
| Mühendislik Parametresi | Kısmi Onarım (Yalnızca Zincir) | Kitin Komple Değiştirilmesi |
| Dişliden Zincire Pitch Eşleşmesi | Uyumsuz (Eski kancalı dişler yeni pimleri zorlar) | Mükemmel Uyumlu (%100 nominal hatve hizalaması) |
| Hidrolik Basınç Tutma | Değişmedi (Basınç kaybı riski) | Yenilendi (Yeni dahili çek valf ve contalar) |
| Kılavuz Ray Yapısal Bütünlük | Tehlikede (Çatlama riski taşıyan kırılgan polimer) | Tamamen Yenilenmiş (Yüksek gerilimli kompozit malzeme) |
| Sistemik Aşınma Hızlandırması | Aşınmış dişlilerde %300'e kadar daha hızlı zincir aşınması | Tüm hizmet ömrü boyunca standart nominal aşınma oranı |
| İşçilikten Parçaya Maliyet Verimliliği | Kötü (İkincil sökme işçiliği riski yüksek) | Optimum (Tek işçilik ücreti tüm aşınma parçalarını kapsar) |
| Felaket Zamanlama Atlaması Riski | Orta ila Yüksek | Minimum / Sıfır |
5. Adım Adım Seçim Kılavuzu: Doğru Zamanlama Zinciri Kiti Nasıl Seçilir
Bir zamanlama zinciri kitinin seçilmesi, motor özelliklerine, metalurji standartlarına ve operasyonel taleplere göre hassas bir uyum gerektirir. İçten yanmalı motorlar sıkı mekanik toleranslar altında çalıştığından, yanlış yapılandırılmış veya standardın altında bir zamanlama kitinin takılması ani mekanik müdahalelere veya daha hızlı aşınmaya neden olabilir.
----------------------------------------------------------------- | ZAMANLAMA ZİNCİRİ SEÇİM AKIŞ ŞEMASI | ----------------------------------------------------------------- | ADIM 1: Motor VIN ve OE Parça Numaralarını Doğrulayın (VVT / VVT Olmayan Teknik Özelliklerle Eşleşin) || │ || ADIM 2: Metalurji ve Isıl İşlemin İncelenmesi (Bilyalı Dövme ve Ön Germe) || │ || ADIM 3: Kılavuz Ray Kompozit ve Hidrolik Gergi Yapı Kalitesini Değerlendirin || │ || ADIM 4: Servis Sınıfını Seçin (Standart OE Spesifikasyonu ve Ağır Hizmet Performansı) | -----------------------------------------------------------------
5.1 OEM Spesifikasyonlarının ve Motor VIN/Kodlarının Eşleştirilmesi
Otomotiv üreticileri aynı araç neslindeki motor tasarımlarını sıklıkla güncelliyor. Tek bir motor ailesi, model yılına, yer değiştirmeye veya Değişken Valf Zamanlaması (VVT) aktüatörlerinin varlığına bağlı olarak zamanlama zinciri hatvesinde, dişli diş sayısında veya kılavuz ray montaj konumlarında farklılıklar içerebilir.
Tam mekanik uyumluluğu sağlamak için:
- Motor Kodu ve VIN Doğrulaması: Belirli motor kodunu tanımlayın (örneğin, motor bloğuna damgalanmıştır) ve genellikle motor varyantını belirten araç kimlik numarasının (VIN) 8. basamağına çapraz referans verin.
- VVT Dişli Entegrasyonu: Kitin VVT fazerleri/aktüatörleri veya standart dişlileri içerip içermediğini belirleyin. Gerekli VVT yağ kanalları veya sinyal rotorları olmadan bir kitin takılması anında elektronik korelasyon hatalarına neden olacaktır.
- Değiştirilen Parça Numaraları: Güncellenmiş zamanlama kitlerinin revize edilmiş kılavuz rayı profilleri veya bilinen fabrika aşınma sorunlarını gidermek üzere tasarlanmış daha kalın zincir bağlantıları içerdiği üretici güncellemelerini kontrol edin.
5.2 Malzeme Kalitesinin ve Isıl İşlem Standartlarının Değerlendirilmesi
Bir zamanlama zinciri kitinin çalışma ömrü doğrudan metalurjik özelliklerine ve üretim hassasiyetine bağlıdır. Yüksek kaliteli zincirler, yorulma direncini en üst düzeye çıkarmak için üretim sırasında özel ısıl işlemlere ve mekanik bakıma tabi tutulur:
- İndüksiyonla Sertleştirme ve Pim Kaplamalar: Zincir pimleri ve burçlar, pivot noktalarında mikro aşınmayı azaltmak için yüzey sertleştirmesine (krom karbür veya vanadyum karbür kaplamalar gibi) tabi tutulur.
- Bilyalı Dövme: İnce küresel medyaya sahip püskürtmeli zincir bağlantı plakaları, döngüsel gerilim altında yorulma çatlamasına karşı direnci önemli ölçüde artıran, artık basınç gerilimi sağlar.
- Fabrika Ön Gerdirme (Prova Yükleme): Yüksek dereceli zincirler montaj sırasında kalibre edilmiş yük koşulları altında önceden gerilir. Bu işlem, başlangıçtaki plastik deformasyonu ("alıştırma esnemesi") ortadan kaldırarak zincirin kurulumdan hemen sonra sabit hatve boyutlarını korumasını sağlar.
Bu üretim standartlarını korumak kapsamlı bir teknik altyapı gerektirir. Ana şirketi Zhejiang Hexin Transmission System Co., Ltd.'nin (1995'te kuruldu) uzun süredir devam eden mühendislik temeli tarafından desteklenen, Ningbo Herz Technology Co, Ltd Zhejiang Eyaleti, Cixi Şehri, Cidong Sanayi Geliştirme Bölgesi'ndeki 40.000 metrekarelik tesisinde birinci sınıf üretim ekipmanları ve hassas test aletlerinden yararlanıyor. Otomotiv triger kayışları, kauçuk triger kayışları, poli-V kayışları ve özel güç aktarım bileşenlerinde yıllık 10 milyon parça kapasite üreten kuruluş, zorlu mekanik tahrik uygulamalarında boyutsal doğruluk, yüksek çekme kapasitesi ve güvenilir yorulma dayanıklılığını garanti etmek için sıkı kalite güvence süreçleri uygulamaktadır.
5.3 Orijinal Ekipman Kalitesi ve Satış Sonrası Performans Yükseltmeleri Karşılaştırması
Aracın operasyonel taleplerine bağlı olarak seçim genellikle iki mühendislik kategorisine ayrılır:
- Standart OE Kalitesinde Değiştirme: Orijinal fabrika boyutlarını, malzeme özelliklerini ve çekme mukavemetini yansıtacak şekilde üretilmiştir. Standart servis aralıklarına bağlı kalarak günlük olarak kullanılan stok araçlar için idealdir.
- Ağır Hizmet / Performans Yükseltilmiş Kitleri: Yüksek yüklü, turboşarjlı veya ticari uygulamalar için tasarlanmıştır. Bu kitlerde yüksek gerilimli alaşım bağlantı plakaları, güçlendirilmiş kompozit kılavuz rayı destekleri (damgalı çelik yerine dökme alüminyum gibi) ve hızlı RPM hızlanması altında daha yüksek tutma kuvvetini koruyan yükseltilmiş hidrolik gergi yayları bulunur.
Teknik Özellikler Karşılaştırması: Standart OE-Spec ile Ağır Hizmet Zamanlama Kitleri
| Mühendislik Şartnamesi | Standart OE Spesifikasyonunun Değiştirilmesi | Ağır Hizmet / Yükseltilmiş Kit |
| Birincil Zincir Malzemesi | Standart Alaşımlı Çelik (Cr-Mn Çelik) | Premium Yüksek Kromlu Alaşımlı Çelik |
| Pim Yüzey İşlemi | Gaz Nitrürleme / Standart Yüzey Sertleştirme | Vanadyum / Krom Karbür Difüzyon Kaplama |
| Yorulma Dayanımı Prosesi | Standart Bağlantı Damgalama ve Isıl İşlem | Bilyalı Dövmeli Bağlantı Plakaları ve Kanıtlanmış Montaj |
| Kılavuz Ray Destek Yapısı | Damgalı Çelik / Güçlendirilmiş PA66 | Dökme Alüminyum / Güçlendirilmiş Ağır Duvar PA66 |
| Çekme Yükü Değeri | OEM Temel Derecelendirmesinin %100'ü (~15–18 kN) | OEM Temel Derecelendirmesinin %120 – %140’ı (>22 kN) |
| Hedef Uygulama | Stok Binek Araçlar ve Şehir İçi Sürüş | Turboşarjlı Motorlar, Çekme, Ağır Ticari Kullanım |
6. Temel Kurulum Yönergeleri ve En İyi Bakım Uygulamaları
Doğru kurulum tekniği ve rutin motor yağı bakımı, yeni takılan zamanlama zinciri kitinin tam mühendislik ömrüne ulaşıp ulaşamayacağını doğrudan belirler. Zamanlama tahrik sistemleri yüksek dinamik yükler ve sıkı dönme toleransları altında çalıştığından, montaj sırasındaki küçük hatalar, ciddi mekanik motor hasarına yol açabilir.
----------------------------------------------------------------- | KRİTİK KURULUM SIRASI | ----------------------------------------------------------------- | ADIM 1: Motoru Silindir 1'deki Üst Ölü Noktaya (TDC) Ayarlayın || ADIM 2: Eksantrik Mili ve Krank Mili Zamanlama İşaretlerini Zincir Zamanlama Bağlantılarıyla Hizalayın || ADIM 3: Kompozit Kılavuz Raylarını ve Tork Montaj Cıvatalarını OEM Spesifikasyonlarına Göre Takın || ADIM 4: Hidrolik Gergiyi Monte Edin ve Kilitleme Tespit Piminin Serbest Bırakılması || ADIM 5: Hizalamayı Onaylamak için Krank Mili'ni Manuel Olarak 720° (2 Tam Tur) Döndürün | -----------------------------------------------------------------
6.1 Kurulum Sırasındaki Kritik Adımlar
- Üst Ölü Merkez (TDC) Hizalaması: Eski zinciri çıkarmadan önce, Silindir 1 sıkıştırma strokunda ÜÖN'ye ulaşana kadar motoru manuel olarak döndürün. Eksantrik mili dişlileri, krank mili dişlisi ve motor bloğu muhafazası üzerindeki tüm fabrika zamanlama işaretlerini hizalayın. Çoğu yüksek kaliteli yedek zincir, dişlilerin üzerindeki zamanlama işaretleriyle doğrudan eşleşmesi gereken renkli hizalama bağlantılarına (açık veya koyu kaplamalı bağlantılar) sahiptir.
- Tork Özellikleri ve Diş Kilitleme: Kılavuz rayı montaj cıvatalarını, zincir dişlisi cıvatalarını ve gergi bağlantı elemanlarını tam OEM tork değerlerine göre sıkmak için daima kalibre edilmiş bir tork anahtarı kullanın. Aşırı sıkma, alüminyum motor dişlerini sıyırabilir veya polimer kılavuz desteklerini çatlatabilir; az sıkma ise cıvataların sürekli titreşim altında geri çekilmesine neden olabilir.
- Gergi Piminin Serbest Bırakılması: Hidrolik gergiyi tespit pimi sağlam olacak şekilde takın. Zincir ve kılavuzlar sabitlendikten sonra, gergi kolunu zincir kılavuzuna doğru açmak için pimi çekin.
- 720 Derece Manuel Döndürme Testi: Triger kapağını yeniden takmadan ve aracı çalıştırmadan önce, krank milini elle saat yönünde iki tam tur (720 derece) çevirin. Krank mili kilitlenirse veya dirence çarparsa derhal durun; bu, yanlış zamanlama hizalaması ve valf-piston temasının yaklaştığını gösterir. Devam etmeden önce tüm zamanlama işaretlerini yeniden doğrulayın.
6.2 Temiz Motor Yağının Zamanlama Zinciri Ömrü Üzerindeki Etkisi
Hidrolik gergiler küçük iç deliklere (çoğunlukla çapı 1,0 mm'nin altında) sahip basınçlı yağ besleme hatlarına dayandığından, yağın temizliği zamanlama zincirinin ömründe en kritik tek faktördür:
- Çamur Önleme: Sık olmayan yağ değişiklikleri, termal yağın bozulmasına ve çamur oluşumuna neden olur. Çamur, yağ besleme kanallarını tıkayarak hidrolik gergiyi çalıştırır ve zincir gerginliğinin anında kaybolmasına neden olur.
- Pim Mikro Aşınması: Kirlenmiş yağ, aşındırıcı bir tanecik gibi davranan mikroskobik karbon parçacıkları taşır, pim ve burç aşınmasını hızlandırır ve bu da doğrudan erken "zincir gerilmesine" neden olur.
Otomotiv tahrik bileşenlerinde mekanik dayanıklılığın sağlanması, sıkı hassas üretim ve malzeme testleri gerektirir. Zhejiang Eyaleti, Cixi Şehri, Cidong Sanayi Geliştirme Bölgesi'ndeki 40.000 metrekarelik bir üretim üssünde faaliyet gösteren, Ningbo Herz Technology Co, Ltd — Zhejiang Hexin Transmission System Co., Ltd.'nin (1995'te kuruldu) bir yan kuruluşu — birinci sınıf üretim ekipmanı ve test cihazlarından yararlanıyor. Otomotiv triger kayışları, kauçuk triger kayışları, poli-V kayışları, endüstriyel V-kayışları ve özel güç aktarım bileşenlerini kapsayan yıllık 10 milyon parça kapasite üreten kuruluş, zorlu çalışma koşullarına dayanacak şekilde tasarlanmış yüksek performanslı şanzıman ürünleri sunmak için sıkı kalite yönetim sistemleri uyguluyor.
Temel Kurulum ve Bakım Parametresi Kontrol Listesi
| Parametre / Prosedür | Standart Operasyonel Kılavuz | Uyumsuzluğun Teknik Riski |
| Motor Konumlandırma | Üst Ölü Merkez (TDC) Silindir 1 | Valf-piston darbesine neden olan faz yanlış hizalaması |
| Manuel Motor Dönüşü | 2 Tam Devir (720° Krank Mili) | Marş motoru arızasına neden olan tespit edilemeyen mekanik girişim |
| Bağlantı Elemanı Torku Sıkma | OEM Nm spesifikasyonlarına göre kalibre edilmiş tork anahtarı | Bağlantı elemanının dışarı çıkması veya kılavuz rayı montaj deliğinin kırılması |
| Motor Yağı Viskozitesi ve Spesifikasyonu | OEM tarafından önerilen tam sentetik yağ sınıfı | Hidrolik gergi pistonunda yanlış basınç tepkisi |
| Kurulum Sonrası İlk Yağ Değişimi | Kurulumdan sonra 500 – 1.000 mil | Zamanlama kapağı yağ devresinde kalan ilk oturma artıkları |
7. Zamanlama Zinciri Kitleri Hakkında Sıkça Sorulan Sorular (SSS)
S1: Bir zamanlama zinciri kiti genellikle ne kadar dayanır?
Standart sürüş koşullarında ve sıkı yağ değiştirme aralıklarında, yüksek kaliteli bir zamanlama zinciri kiti uzun süre dayanacak şekilde tasarlanmıştır 120.000 ila 200.000 mil (yaklaşık 190.000 ila 320.000 km) . Bakımı iyi yapılan birçok motorda zamanlama zinciri grubu, motor bloğunun tüm çalışma ömrü boyunca dayanır. Ancak uzun yağ değişim aralıkları veya düşük motor yağı seviyeleri bu ömrü önemli ölçüde kısaltabilir.
S2: Arabamı gevşek veya takırdayan bir zamanlama zinciriyle kullanabilir miyim?
Hayır. Gevşek veya takırdayan bir zamanlama zinciriyle sürüş aşırı risk taşır. Gevşek bir zincir, zamanlama dişlilerindeki dişleri atlayabilir (atlama zamanlaması), bu da eksantrik mili ile krank milinin senkronizasyonunu kaybetmesine neden olabilir. Parazitli bir motorda zamanlama sıçraması, pistonların açık valflere çarpmasıyla sonuçlanır, bu da valflerin bükülmesine, silindir kafalarının hasar görmesine ve saniyeler içinde motorun tamamen tahrip olmasına neden olur.
S3: Bir zamanlama zincirinin erken esnemesine veya arızalanmasına neden olan şey nedir?
Erken zamanlama zinciri arızası temel olarak üç faktörden kaynaklanmaktadır:
- Düşük veya Kirli Motor Yağı: Yağlama eksikliği binlerce zincir pimi bağlantısındaki sürtünmeyi hızlandırırken, çamur hidrolik gergiyi tıkar.
- Yanlış Yağ Viskozitesi: Çok kalın veya çok ince yağın kullanılması, hidrolik gergi içindeki basınç oluşumunu etkileyerek zincirin gevşemesine neden olur.
- Aşırı Termal ve Dinamik Stres: Sık sık düşük devirde çekme, araç değerlerinin ötesinde agresif çekme veya motorun aşırı ısınması, yağın viskozitesini bozar ve zamanla metalin ısıl işlemini zayıflatır.
S4: Yeni zamanlama zinciri kitim kurulumdan sonra neden hala ses çıkarıyor?
Yeni bir zamanlama kiti kurulumdan hemen sonra ses çıkarırsa yaygın teknik nedenler şunlardır:
- Hidrolik Gergide Sıkışmış Hava: Gerginin iç haznesini tamamen yağ basıncıyla doldurmak için kısa bir alıştırma süresi veya manuel boşaltma işlemi gerekebilir.
- Kilit Açma / Tutma Pimi Devre Dışı Değil: Gergi kilitleme pimi montaj sırasında tam olarak çıkarılmamıştır.
- Yanlış Zincir Kılavuzu Hizalaması: Bir kılavuz rayı cıvatası uygun olmayan şekilde torklanmış ve rayın esnemesine veya zamanlama kapağına temas etmesine neden olmuştur.
- Düşük Motor Yağı Basıncı: Motor yağ pompası veya yağ toplama süzgeci tıkalı, yeterli yağ basıncının zamanlama kapağı beslemesine ulaşmasını engelliyor.
S5: Yağ pompasını veya su pompasını aynı anda değiştirmek gerekli midir?
Yağ pompası veya su pompası doğrudan ön zamanlama kapağı içindeki zamanlama zinciri tarafından tahrik ediliyorsa, zamanlama zinciri kiti kurulumu sırasında bunların değiştirilmesi şiddetle tavsiye edilir . Bu bileşenlere erişim ön zamanlama kapağının tamamının çıkarılmasını gerektirdiğinden, bunların aynı anda değiştirilmesi gereksiz işçilik maliyetlerini ortadan kaldırır ve aşınmış bir pompanın daha sonra ikincil arızaya neden olmasını önler.